Pájení nerezové oceli doma: pájky, tavidla, video
Pájení nerezové oceli je poměrně pracný postup, ale nezpůsobí žádné zvláštní problémy, pokud znáte všechny vlastnosti jeho implementace. S podstatně menší pracností je možné pájet slitiny nerezové oceli, které neobsahují více než 25 % chrómu a niklu. Navíc pájení nerezové oceli s takovým chemickým složením umožňuje získat spolehlivé spojení výrobků z různých kovů, s výjimkou slitin s hořčíkem a hliníkem.
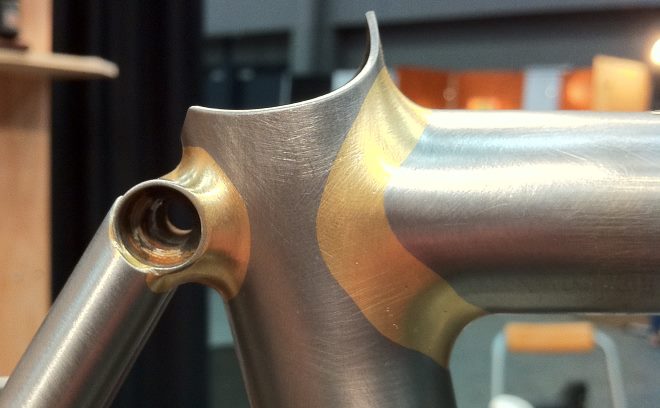
Pájený opravený rám jízdního kola
Pájení nerezové oceli, která obsahuje značné množství niklu, může být obtížné. To je způsobeno skutečností, že v takových slitinách se při zahřátí na teplotu 500–700 ° objevují karbidové sloučeniny. Intenzita vytváření takových spojení závisí na době trvání ohřevu, takže pájení by mělo být provedeno co nejrychleji.
Aby se minimalizovalo riziko tvorby karbidových sloučenin ve struktuře nerezové oceli během pájení, do slitiny se přidává titan a po vytvoření spoje je výrobek podroben tepelnému zpracování. Při pájení za studena opracovaných nerezových ocelí, jejichž povrch může vlivem zahřáté pájky popraskat, byste měli být velmi opatrní. Aby se předešlo takovým následkům, je nutné během procesu pájení eliminovat zatížení spojovaných částí. Kromě toho je možné spojované výrobky předem žíhat.
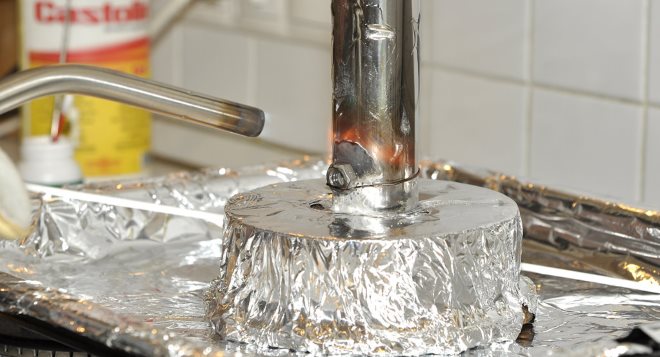
K žíhání použijte plynový hořák.
Výběr pájky, kterou se má pájet nerezová ocel, je ovlivněn jak chemickým složením slitiny, tak podmínkami procesu. Pokud se tedy tento proces provádí při vysoké okolní vlhkosti, měly by být použity slitiny stříbra, které obsahují malé množství niklu. Pájení v peci, stejně jako v relativně suché atmosféře, se provádí pomocí chromniklových a stříbrno-manganových pájek.
Nejběžnějším typem tavidla používaného při pájení nerezové oceli je borax, nanášený na budoucí spoj ve formě pasty nebo prášku. Tavení boraxu na povrchu spojovaných dílů přispívá k rovnoměrnému a nejpřesnějšímu ohřevu oblasti budoucího švu na požadovanou teplotu – 850°. Teprve po dosažení požadované teploty ohřevu, kterou lze zjistit změnou barvy budoucího spoje na světle červenou, se do spoje mezi díly zavede pájka.
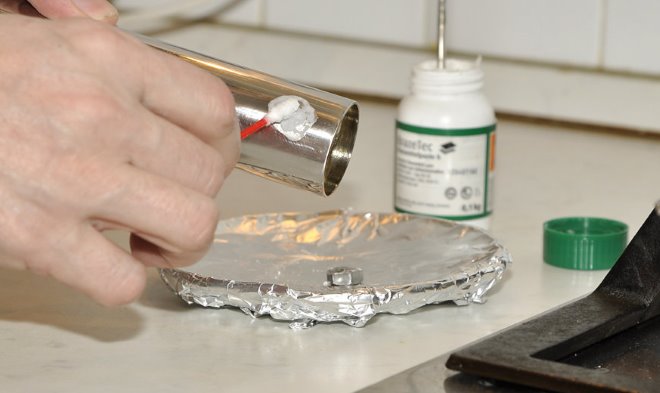
Tavidlo se nanáší v rovnoměrné vrstvě na celý povrch, který je nutné nejprve očistit.
Po dokončení pájení jsou ve spoji zbytky tavidla, které se odstraní omytím vodou nebo pískováním. K provedení tohoto postupu nelze použít kyseliny dusičné nebo chlorovodíkové, které sice účinně čistí tavidlo zbývající na povrchu dílů, ale mají negativní vliv jak na základní kov, tak na použitou pájku.
Jak provádět pájení doma
S problémy, jako je spojování dílů z nerezové oceli pomocí pájení a pájení nerezové oceli s mědí, se doma často setkáváme. Výrobky vyrobené z nerezové oceli se již mnoho let aktivně používají v každodenním životě, takže když se z nějakého důvodu stanou nepoužitelnými, každý domácí řemeslník má přirozenou touhu je opravit sám. Ihned je třeba říci, že pájení dílů z nerezové oceli není tak obtížné; hlavní věcí je přísně dodržovat technologii a zásobit se vhodnými nástroji a spotřebním materiálem.
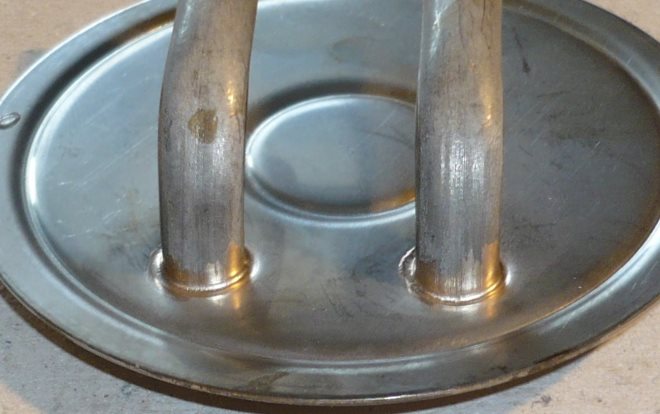
Osvojte si techniku pájení na jednoduchých spojích a poté zkuste pracovat s kritičtějšími součástmi
Než začnete pájet nerez, je velmi vhodné nejen prostudovat teoretický materiál k této problematice, ale také se blíže seznámit s pravidly pro jeho provádění pomocí školicích videí.
K pájení výrobků z nerezové oceli budete potřebovat následující nástroje a spotřební materiál:
- páječka poháněná elektřinou o výkonu nejméně 100 W;
- speciální pájecí kyselina, která bude použita jako tavidlo;
- pilník nebo brusný papír;
- pájka, speciálně určená pro spojování ocelových dílů, na bázi cínu a olova;
- kabel vyrobený z oceli;
- kovová trubka.
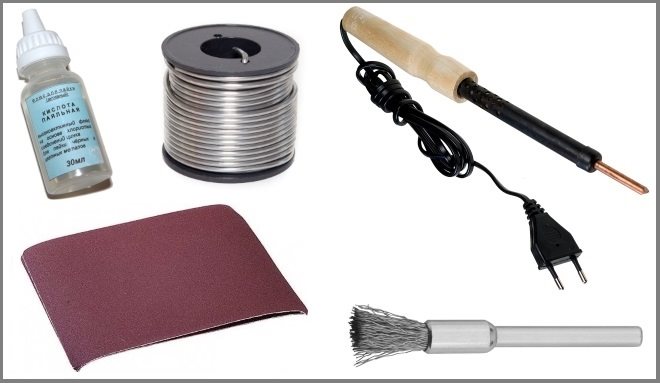
Pájecí materiály a nástroje
Při výběru páječky pro práci s nerezovou ocelí byste se měli rozhodnout pro nástroj s výkonem 100 W. Používat k provedení takové práce výkonnější zařízení prostě není praktické.
Proces pájení dílů z nerezové oceli se provádí podle následujícího algoritmu.
- Nejprve je nutné důkladně vyčistit oblast budoucího spoje, na kterou se používá brusný papír nebo pilník.
- Po přípravě povrchů spojovaných dílů je nutné na ně nanést tavidlo, které, jak bylo uvedeno výše, používá pájecí kyselinu. Hlavním úkolem tavidla je zajistit kvalitní pocínování spojovaných dílů.
- Po úpravě povrchů spojovaných dílů tavidlem je nutné je pocínovat, což spočívá v nanesení tenké vrstvy pájky skládající se z cínu a olova. Pokud se cínování napoprvé nezdařilo, je nutné tento postup opakovat s předehřátím spojovaných dílů.
- Dokonce i po zahřátí výrobků a jejich opětovném zpracování tavidlem nemusí být pocínování úspěšné – pájka se jednoduše odvalí z povrchu dílů, než aby na nich ležela jako tenký film. V tomto případě je třeba použít kartáč s kovovými dráty, který lze snadno vyrobit z trubky a ocelového lanka. Před použitím takového kartáče je také nutné nanést na povrch dílů tavidlo (pájecí kyselinu) a teprve poté, zahřátím budoucího spoje páječkou, vyčistit jej kovovým kartáčem. Tato jednoduchá technika umožňuje efektivně vyčistit povrch nerezové oceli od oxidového filmu, který je zpravidla hlavní překážkou kvalitního cínování.
- Jakmile je na spojované výrobky nanesena tenká vrstva cínu, můžete je začít pájet. Tento postup se provádí pomocí páječky a pájky, kterou se vyplní spára mezi díly.
Typy pájky
Výrobky z nerezové oceli lze pájet jak měkkými pájkami vyrobenými na bázi cínu a olova, tak tvrdými druhy přídavného materiálu, který obsahuje více žáruvzdorných kovů.
Měkká pájka, vzhledem k tomu, že je založena na cínu, je nízkotavitelný materiál vyznačující se vysokou tažností a tekutostí v roztaveném stavu. Při pájení výrobků z nerezové oceli je zvláště důležité, aby měla dobrou dezoxidační schopnost.
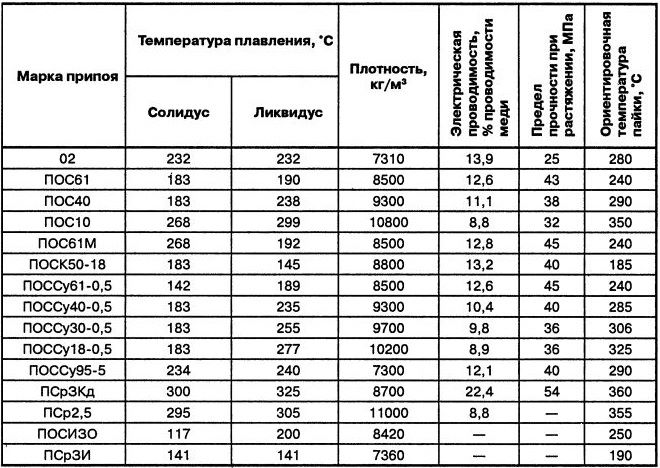
Vlastnosti měkkých pájek
Spolehlivějších spojů jak ve výrobě, tak doma lze dosáhnout pájením pomocí tvrdých pájek. Kovy, ze kterých jsou vyrobeny, se taví při vyšší teplotě než cín, což umožňuje získat s jejich pomocí spolehlivé a odolné spoje. Velmi často se materiály tohoto typu vyrábějí na bázi technického stříbra, které může ve svém složení obsahovat až 30 %.
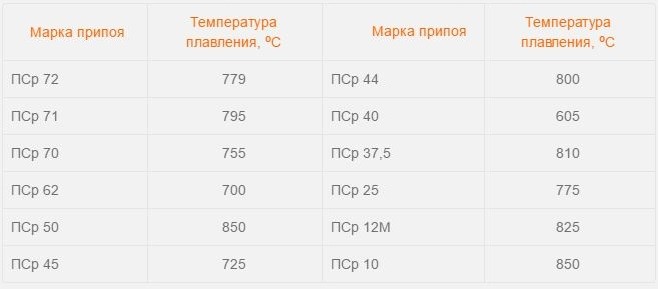
Hlavní značky stříbrných pájek
Jedním z oblíbených typů tvrdé pájky je materiál HTS-528, který se úspěšně používá pro pájení nejen nerezové oceli, ale také mědi, mosazi, bronzu, niklu a dalších kovů. Výhodně se vyrábí ve formě tyče, jejíž povrch je již pokryt vrstvou tavidla. Při práci s takovou pájkou ve výrobním prostředí nebo doma byste měli mít na paměti, že její bod tání je 760°.
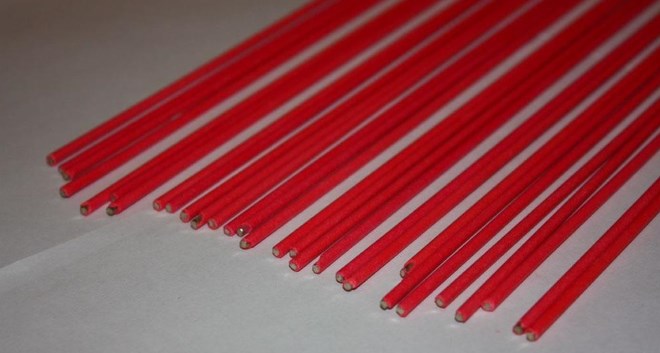
Pájka HTS-528 je tyč potažená červeným tavidlem. Kromě nerezu je vhodný na litinu a barevné kovy
Příprava tavidla
Při pájení nerezové oceli byste měli být velmi opatrní při výběru hotového tavidla nebo receptu na jeho vlastní výrobu. Klasické složení tavidla, které lze připravit doma, obsahuje následující složky:
- borax (70 %);
- kyselina boritá (20 %);
- fluorid vápenatý (10%).
Pro pájení malých výrobků můžete připravit tavidlo, které bude sestávat pouze z boraxu a kyseliny borité smíchané ve stejných poměrech. Po smíchání složek tavidla v suché formě musí být zředěn vodou a ošetřen výsledným roztokem v místě budoucího připojení.
Užitečné tipy
Chcete-li účinně provádět pájení nerezové oceli, měli byste využít doporučení zkušených odborníků.
- Výkon páječky, která musí účinně zahřívat spojovaný kov, se pohybuje v rozmezí 60–100 W, ale je lepší se rozhodnout pro XNUMXwattové zařízení. K pájení velkých dílů, jako jsou trubky z nerezové oceli, budete potřebovat spíše plynový hořák než elektrickou páječku.
- Při výběru elektrické páječky je lepší se rozhodnout pro modely vybavené hroty, které nehoří.
- Nejúspornějším a nejuniverzálnějším typem pájky, která umožňuje získat vysoce kvalitní spoje pro výrobky z nerezové oceli, jsou cíno-olověné tyče. Pokud pájete nádobí, které přijde do styku s potravinami nebo tekutinami, je lepší použít jako pájku čistý cín, který neobsahuje škodlivé nečistoty.
- Místnost, ve které se provádějí pájecí práce, musí být dobře větraná.
- Při pájení používejte osobní ochranné prostředky, abyste nepoškodili své zdraví.
Co byste ještě měli vědět o pájení nerezové oceli
V případech, kdy jsou na pájené spoje výrobků z nerezové oceli kladeny zvláštní požadavky, lze použít speciální třídy pájek, které zahrnují materiály na bázi niklu a fosforu, ale i niklu, chrómu a manganu. Pájky druhé skupiny se používají zejména v případech, kdy se pájení provádí v prostředí ochranného plynu tvořeného směsí argonu a fluoridu boritého. Při provádění pájení touto technologií lze jako pájku použít čistou měď, která dobře smáčí kov a tvoří spolehlivé spojení.
Při použití měděné pájky se bude pájecí plocha lišit od nerezové oceli charakteristickou žlutou barvou
Pájky na bázi niklu umožňují získat spoje s vysokou pevností. Takové materiály však mají také nevýhody, mezi které patří nízká tažnost. Proto se takový výplňový materiál nepoužívá pro spojování konstrukčních prvků z nerezové oceli, které budou během provozu vystaveny rázům a vibracím. Kromě toho je pájený šev vyrobený z takového materiálu velmi kritický pro nízké teploty. Pájení niklovými skupinovými pájkami, které tají při teplotách přesahujících 1000°, lze provádět v suchém vodíku, argonu a vakuu.
Pájení výrobků z nerezové oceli (velké trubky provozované pod tlakem, nádobí, nábytek nebo interiérové předměty) má tedy své vlastní nuance, které je třeba vzít v úvahu při výběru jak režimů pájení, tak spotřebního materiálu. Existuje mnoho referenčních knih, podle kterých můžete optimálně vybrat všechny potřebné materiály a získat vysoce kvalitní, spolehlivé a krásné pájené spojení.

Pájení nerezové oceli není snadné. Jedná se o poměrně pracný proces, zejména pokud jde o práci doma. Problémům a problémům se lze vyhnout, pokud se podrobně seznámíte s vlastnostmi díla. Mnohem méně času a práce bude zapotřebí, pokud budete muset pájet nerezovou slitinu, která neobsahuje více než čtvrtinu niklu a chrómu. Sloučeniny tohoto druhu slitin umožňují získat velmi pevné struktury z odlišných kovů. Výjimkou jsou slitiny obsahující hliník a hořčík. Obtíže vznikají při pájení nerezové oceli, která obsahuje hodně niklu. To je způsobeno skutečností, že takové slitiny při silném zahřátí (asi 500-700 stupňů Celsia) vstoupí do chemických reakcí, jejichž výsledkem jsou také karbidové sloučeniny. Intenzita jejich tvorby je přímo úměrná délce ohřevu. Proto rychlé dokončení práce může problém částečně vyřešit. Aby se minimalizovala pravděpodobnost získání karbidových sloučenin během pájení, přidává se do slitiny titan. Kromě toho se po dokončení připojení konstrukce zahřeje. Tepelné zpracování zabraňuje vzniku chemických procesů, jejichž výsledkem je tvorba močoviny. Nýtovanou nerezovou ocel musíte pájet velmi opatrně. Je poměrně křehký a vlivem horké pájky může prasknout. Takovým následkům lze předejít. K tomu stačí odstranit zatížení připojených prvků. Kromě toho se doporučuje předehřát spojované díly.

Výběr pájky pro konkrétní práci závisí na chemickém složení obrobku a podmínkách procesu. Například, pokud musíte pájet díly v podmínkách vysoké vlhkosti, pak by měly být dány přednost stříbrným pájkám. Obsahují malé množství niklu. Pokud plánujete provádět práci v suché místnosti nebo v peci, pak by nejlepší volbou byla stříbro-manganová nebo chrom-niklová pájka. Nejběžnějším typem tavidla pro pájení nerezových kovů je borax. Dodává se ve formě pasty nebo prášku a nanáší se přímo na kloub. Proces tavení boraxu na povrchu obrobků podporuje rovnoměrné zahřívání kovu obrobků po celé kontaktní ploše na optimální teplotu 850 stupňů Celsia. Po dosažení teplotního optima lze do spoje obrobků zavést pájku. Vytápění je ovládáno vizuálně. Skutečnost, že teplota dosáhla požadované úrovně, je indikována změnou odstínu hmoty. Zbarví se do světle červena. Po dokončení práce můžete na spoji najít zbytky tavidla, které se neroztavily. Měly by být odstraněny. Nejjednodušší způsob, jak to udělat, je tekoucí vodou. Další možností je pískování. K čištění povrchu nemůžete použít kyselinu chlorovodíkovou nebo dusičnou. Jsou sice účinné při rozpouštění strusky, ale mají negativní vliv jak na pájku, tak na samotný kov.
Jak doma pájet nerez s cínem

Není neobvyklé, že potřebujete opravit předměty pro domácnost nebo součásti domácích spotřebičů. Zvládne to každý, kdo má zkušenosti s pájením. Ani začátečníci nebudou mít žádné zvláštní potíže. Důležité je pouze dodržet posloupnost a techniku provádění práce. Samozřejmě budete potřebovat specifické nástroje a spotřební materiál. Než začnete pájet, měli byste se důkladně připravit. Kdo vezme do ruky páječku poprvé, musí si pečlivě prostudovat teoretický kurz a alespoň trochu si zacvičit. K tomu můžete použít prvky domácích spotřebičů, které se staly nepoužitelnými. K pájení nerezové oceli budete potřebovat následující nástroje a vybavení:
- elektrická páječka s výkonem 100 wattů nebo více;
- pájecí kyselina, která slouží jako tavidlo;
- brusné nástroje nebo materiály: brusný papír, pilník atd.;
- cínovo-olověná pájka určená pro práci s ocelí;
- ocelové lano a kovová trubka.
Pro zlepšení kvality a zvýšení rychlosti práce můžete vždy využít naše vlastní pracovní stoly od VTM.
Algoritmus pro provádění prací na pájení nerezové oceli:
- Pracovní plocha je důkladně vyčištěna. Je důležité odstranit stopy průmyslových tuků, barev a laků. Kov musí být čistý a zbavený mastnoty.
- Po dokončení přípravy dílů, které mají být spojeny, se aplikuje tavidlo. K těmto účelům se nejčastěji používá pájecí kyselina. Jeho hlavním úkolem je vytvořit podmínky pro pocínování spojů spojovaných prvků.
- Jakmile jsou hrany ošetřeny tavidlem, může se začít s cínováním. Proces zahrnuje nanesení malého množství cíno-olověné pájky na kovový povrch. Stává se, že cínování napoprvé nevyjde. Poté se musí postup opakovat a povrch obrobků se předehřeje.

- Ve vzácných případech není možné kov normálně pocínovat ani po zahřátí obrobků. Pájku nelze nanášet na povrch v tenké vrstvě. Točí se do kuliček. V tomto případě budete potřebovat kartáč s kovovými štětinami. Je vyroben z trubky a předem rozmotaného kabelu. Povrch spojů obrobků je opět ošetřen pájecí kyselinou. Poté se čistí kovovým kartáčem za současného zahřívání místa, kde budou díly spojovány. K odstranění oxidového filmu z nerezové oceli je zapotřebí dlouhodobé zpracování. Právě ta se nejčastěji stává nejvážnější překážkou kvalitního pocínování.
- Když už je na povrchu spojovaných dílů tenká vrstva cínu, můžete začít pájet. Pájka se zahřívá páječkou, jejíž tavenina by měla být opatrně naplněna do spoje mezi obrobky.
Pájka pro nerez a její typy
Nerezovou ocel lze pájet pomocí dvou typů přídavného materiálu – měkkého a tvrdého. První z nich jsou založeny na cínu a olovu a tvrdá pájka se vyrábí ze žáruvzdorných kovů. Typy pájek z lehkých slitin se vyznačují vysokou tažností a tekutostí. To znamená, že v roztaveném stavu dobře vyplňují všechny dutiny, které existují ve spojích spojovaných prvků. Další důležitou výhodou je jejich vysoká deoxidační schopnost. To je velmi důležité při práci s nerezovou ocelí, která se v důsledku chemické interakce s kyslíkem pokryje oxidovým filmem.

Na rozdíl od měkkých pájek vám tvrdé pájky doma umožňují získat spolehlivější spojení. Jsou vyrobeny z kovů, jejichž bod tání je mnohem vyšší než u cínu nebo olova. Když pájka ztuhne, vytvoří pevný a tvrdý spoj, který odolá silnému mechanickému zatížení. Dost často se do takových pájek přimíchává technické stříbro. Podíl nečistot může být až 30 %.
Jednou z nejoblíbenějších značek „stříbrné“ pájky je HTS-528. Tato pájka se výborně osvědčila nejen při pájení nerezové oceli. S úspěchem se používá pro spojování obrobků z mědi, mosazi, niklu, bronzu a dalších kovů. Spotřební materiál je dodáván na trh ve formě tyče, jejíž povrch je již natřen tavidlem. Při výběru této pájky je nutné počítat s tím, že její bod tání je 760 stupňů Celsia.
Tavidlo pro pájení nerezové oceli a jeho příprava
Jednou z nejdůležitějších otázek, kterou je třeba před pájením vyřešit, je výběr nejvhodnějšího tavidla. Někdy odborníci raději nekupují hotové, ale sami si připravují spotřební materiál. Klasický recept zahrnuje použití následujících prvků:
- fluorid vápenatý – 10 %;
- kyselina boritá – 20 %;
- borax – 70 %.

Ke spojování malých obrobků můžete použít tavidlo, které obsahuje pouze dva prvky: borax a kyselinu boritou v poměru 1:1. Suché složky se smíchají ve stejných poměrech a teprve poté se přidá voda. Výsledné řešení je vhodné k použití a lze jej aplikovat na místo budoucí přípojky.
Užitečné tipy
Zkušenosti zkušených specialistů nám umožnily vytvořit seznam užitečných doporučení. Jejich dodržováním bude začínající specialista schopen získat výsledky dobré kvality. Tipy od odborníků:
- Pro tuto práci se nejlépe hodí páječky s výkonem 60 až 100 wattů. Nejlepší volbou by byl XNUMXwattový nástroj. Je lepší připojit velké konstrukce, stejně jako potrubí, ne elektrickou páječkou, ale plynovým hořákem.
- Při výběru elektrické páječky je vhodné dát přednost nástrojům s nehořícími hroty.
- Spotřební materiály ze slitiny cínu a olova jsou nejpohodlnější, nejhospodárnější a nejvšestrannější. S jejich pomocí se získá kvalitní spojení. Při práci s potravinářskými cisternami, kuchyňskými nebo stolními nádobami byste měli používat pájku z čistého cínu bez olova a jiných škodlivých přísad.

- Pájení kovových konstrukcí by mělo být prováděno v dobře větraném prostoru.
- Při provádění práce musíte používat osobní ochranné prostředky. V opačném případě můžete způsobit nenapravitelné poškození zdraví.
Co dalšího potřebujete vědět o pájení nerezové oceli
Pokud potřebujete spojit nerezové výrobky, které mají vysoké nároky, pak se často dává přednost speciálním značkám pájek. Velmi často se takový spotřební materiál vyrábí na bázi fosforu a niklu, jakož i slitiny manganu, chrómu a niklu. Druhá skupina pájek je vynikající v případech, kdy jsou kovy spojeny v ochranném plynu, zejména ve směsi argonu a fluoridu boritého. Pomocí této technologie můžete pájet i s jinými typy pájek, například s čistou mědí. Perfektně sedí a tvoří pevné spojení.

Pájky na bázi niklu se vyznačují tím, že umožňují vytvářet velmi pevné a odolné spoje. Na druhou stranu se spojení ukazuje jako tuhé. Nedostatečná úroveň tažnosti činí takový spoj nevhodným pro použití v podmínkách často se měnících vektorů zatížení. Jednoduše řečeno, pokud bude konstrukce provozována v podmínkách vibrací nebo může být vystavena otřesům nebo jinému náhlému mechanickému namáhání, pak je lepší nepoužívat niklovou pájku. Navíc tyto typy sloučenin nemají rády velmi nízké teploty. A finální úprava souvisí s pracovními podmínkami s takovými pájkami. Jejich použití vyžaduje vytvoření ochranného prostředí argonu nebo suchého vodíku. Můžete také pájet ve vakuu. Teplota tání niklové pájky je více než 1000 stupňů Celsia. To znamená, že tento spotřební materiál není vhodný pro amatérské použití.
Pájení nerezové oceli doma
Ohodnoťte prosím tento článek