Svařování trubek: video instalace polypropylenu, oceli, pozinkovaných výrobků, pokyny a fotografie
Obsahem tohoto článku je video svařování trubek a podrobný popis procesu a povinných bezpečnostních pravidel. Čtenář v ní najde popis svářečských prací pomocí plynového a elektrického obloukového svařovacího stroje a také hrdlové svařování polypropylenových potrubí.

Nástroje
Jaké nástroje potřebuje svářeč?
Svařování plynem
- Kyslíkové a acetylenové lahve;
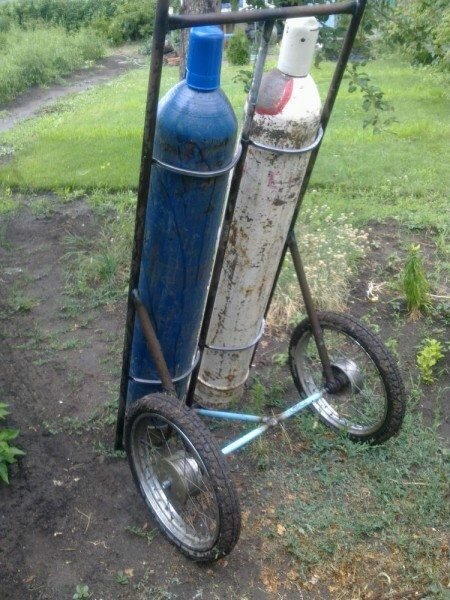
- Dvojice převodovek;
- Vyztužené plynové hadice;
- Plynový hořák;
- Svařovací ocelový drát tloušťky 3 – 4 milimetry;
- Bruska nebo plynová řezačka pro řezání trubek na míru, srážení hran atd.;
Nápověda: řezačka je instalována místo hořáku a liší se od ní větším tepelným výkonem, který umožňuje řezání kovu i pod vodou, a přítomností kyslíkového řezacího ventilu.
Po zahřátí oblasti řezu na teplotu blízkou bodu tání umožňuje otevřený řezací ventil vyfouknutí roztavené oceli.
- Ochranná skla jsou průhledná nebo výhodněji tónovaná. Během procesu svařování se ocel zahřívá na bílou záři, což ztěžuje pozorování procesu;
- Plstěný župan. Malé kapky taveniny mohou svářeči způsobit vážné zranění.
Elektrické svařování
Svařování ocelových trubek elektrickým obloukem vyžaduje:
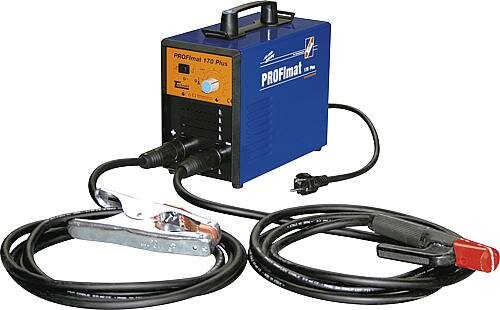
- Svařovací stroj – transformátor nebo invertor s výstupním proudem minimálně 160 ampér. Střídač má kompaktnější velikost a funguje perfektně ze sítě 220 V; při svařování bezešvých trubek se stěnami značné tloušťky jsou vhodnější vysoce výkonná transformátorová zařízení napájená 380 volty;
Navíc: přístroje napájené 220 volty umožňují vařit s 3mm elektrodami; Mezitím je při instalaci plynových a vodovodních rozvodů, topných rozvodů a dalších potrubí velkého průměru vhodnější použít elektrody o tloušťce 4 mm.
- Svařovací kabely – pro uzemnění svařovaných dílů a pro připojení držáku ke svářeči;
- Držák elektrod;
- Samotné svařovací elektrody;
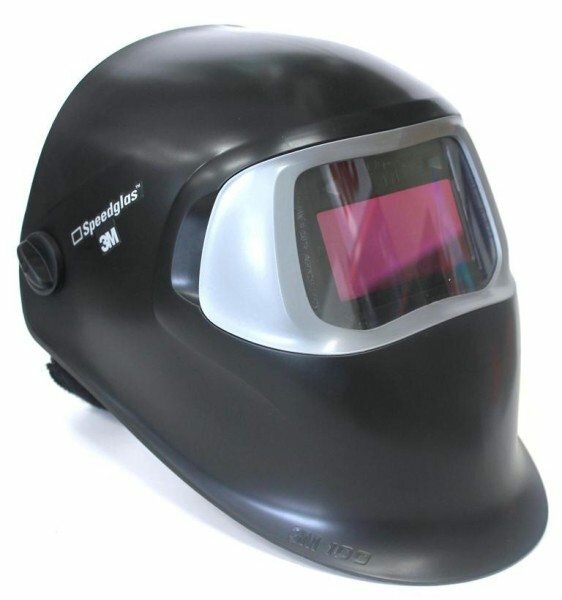
- Ochranná maska. Ne brýle, ale masky: značná část světla vyzařovaného obloukem dopadá do ultrafialové části spektra a může způsobit vážné popáleniny kůže. Obzvláště pohodlné jsou masky chameleon, které přizpůsobují stupeň tmy úrovni osvětlení;
- Již známý plstěný župan a ochranné rukavice vyrobené ze silné nehořlavé látky;
- Z důvodů elektrické bezpečnosti se důrazně doporučuje provádět svářečské práce v gumových botách (boty nebo galoše) nebo ve stoje na gumové podložce.
Soklové svařování polypropylenu
Zde je seznam nástrojů znatelně kratší:
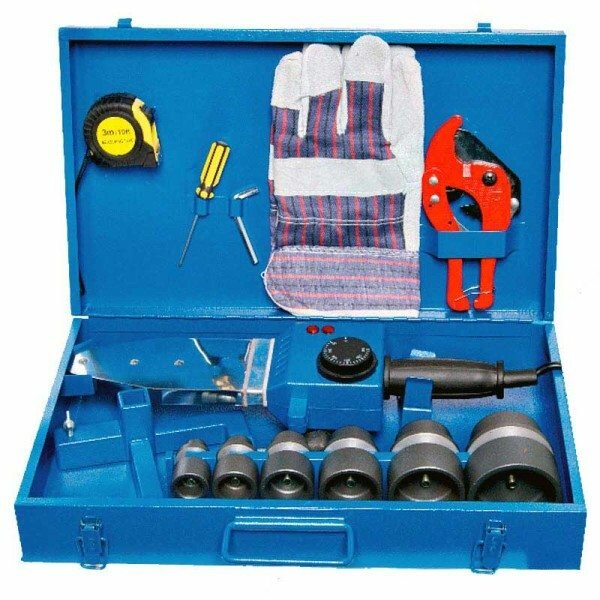
- Páječka pro nízkoteplotní svařování se sadou trysek pro vedení průměrů trubek;
- Řezací nůž;
- Kalibrátor srážení hran;
- Při instalaci trubky vyztužené hliníkem použijte holicí strojek (pro vnější vyztužení) nebo zastřihovač (je potřeba při umístění výztužné vrstvy fólie mezi dva polypropylenové pláště stejné tloušťky). Tyto nástroje jsou určeny k odstranění fólie ze svařovacího pole: jinak může elektrochemická destrukce kovu způsobit delaminaci trubky a následnou ztrátu těsnosti spoje.
Při provádění svářečských prací nejsou vyžadovány žádné ochranné pomůcky – všechny stupně jsou pro účinkujícího absolutně bezpečné.
Технология
Na internetu je spousta videí demonstrujících, jak svařovat ocelové trubky. Jen málo z nich je však doprovázeno podrobnými komentáři k dění. Pojďme rychle vyplnit tuto mezeru.
Svařování plynem
- Konce obou svařovaných trubek jsou seříznuty v pravém úhlu k podélné ose. Pro T-kus, koutové svařování nebo spoje v libovolném úhlu se tvar řezů volí individuálně v závislosti na přístupu ke švu. Pokud je tloušťka stěny značná, nejprve se hrany zkosí pod úhlem 30 – 45 stupňů k podélné ose;
- Díly, které mají být svařovány, jsou vystředěny a upevněny pomocí svorek, plynového klíče nebo sponky pomocí stejného svařování plynem;
- Hořák je nastaven tak, aby jeho plamen byl převážně modrýa oblast jasné záře neměla délku větší než 3 cm;

- Přiblížením světelné plochy hořáku k budoucímu švu se konce trubek zahřívají, dokud se kov nezačne tavit. Toto stádium lze snadno sledovat chvěním kovových kapiček v plameni;
- Poté se svařovací drát vloží do hořáku; po roztavení se přiblíží mezeře mezi díly. Kapky roztaveného kovového drátu vstupují do oblasti švu a vyplňují mezeru v důsledku kapilárního efektu;
- Postupným posunem podél švu s nepřetržitým slučováním kapiček taveniny bude šev vzduchotěsný po celé jeho délce.

Tam, kde je přístup ke spoji omezen (například minimální vzdáleností od stěny), se používají následující:
- Svařování se zrcadlem. Drát a hořák jsou ohnuté tak, že jejich tvar umožňuje přiblížit se k zadní části potrubí; proces svařování je řízen zrcadlovým odrazem;
- Chirurgická sutura (okno). Přední část trubky je vyříznuta ve tvaru písmene „P“ a ohnutá; šev je svařen zevnitř trubky, poté se okno vrátí do své původní polohy a je svařeno.
Elektrické svařování
Pokud jsou stěny potrubí silné, nejprve se konce zkosí.

Obě části jsou uzemněny.
- Svářeč, přibližující elektrodu ke švu, zapálí oblouk lehkými poklepy;
Upozornění: elektrodu nelze držet v pravém úhlu k povrchu.
Plášť elektrody nejen chrání taveninu před oxidací vzdušným kyslíkem; také vytváří mezeru mezi tyčí elektrody a součástí, což umožňuje spálení oblouku.
Když se tyč dostane do přímého kontaktu s obrobkem, elektroda se „přilepí“.

- Krátkým dotykem se šev svaří, s povinným přesahem svařovaných ploch;
- Na těžko dostupných místech se používají výše popsané technologie — svařování zrcadlem (v tomto případě je elektroda ohnutá) a chirurgickým švem;
- Po dokončení práce je šev očištěn od strusky..
polypropylen
Videa na internetu také poměrně často ukazují, jak se polypropylenové trubky svařují. I zde však zůstávají některé jemnosti v zákulisí.
Podstatou metody je natavení vnějšího povrchu trubky a vnitřního povrchu tvarovky páječkou zahřátou na 260 C a následného vyrovnání.
Jako vždy jsou výsledky značně ovlivněny detaily:

- Z trubky je nutné odstranit vnější zkosení, což umožní její zasunutí do hrdla tvarovky s minimálním odporem;
- Spojení se provádí jedním pohybem vpřed, bez otáčení. V opačném případě může „vlna“, která se objeví na roztavených površích, poškodit těsnění;
- Jak již bylo zmíněno, hliníková výztuž musí být odstraněna ze svařovacího pole;
- Jak doba tavení, tak i doba následné fixace dílů jsou určeny průměrem trubky:
| Průměr | Reflow, sec | Fixace, odd |
| 16 | 5 | 4 |
| 20 | 5 | 4 |
| 25 | 7 | 4 |
| 32 | 8 | 4 |
| 40 | 12 | 6 |
| 50 | 18 | 6 |
| 63 | 24 | 6 |
| 75 | 30 | 8 |
| 90 | 40 | 8 |
Zvláštní případ
Jak plynové, tak elektrické svařování pozinkovaných trubek je velmi špatný nápad. Pozinkování by se mělo montovat pouze a výhradně na závity s litinovými nebo mosaznými závitovými fitinky.
Proč? Ano, protože bod varu zinku (906 C) je nižší než bod tavení oceli (1300 – 1500 C podle složení). Během jakýchkoli svařovacích prací bude oblast švu zcela bez antikorozního povlaku.
Ve výsledku tak získáme obyčejnou černou ocelovou trubku, zcela bezbrannou proti rzi, ale za mnohem vyšší cenu.

zabezpečení
Již jsme zmínili, že pájení polypropylenu je naprosto bezpečná činnost. Bohužel, totéž nelze říci o svařování ocelových výrobků. Dodržování jednoduchých bezpečnostních pravidel vám pomůže vyhnout se problémům.
Plyn

- Snubní prsteny a jiné šperky na rukou jsou přísně zakázány. Ventil 90kilogramové láhve, který se při nakládání zachytí, může přijít o prst;
- Rovněž je zakázána práce v naolejovaných rukavicích. Při kontaktu s kyslíkem se olej vznítí i bez jiskry;
- Před zahájením práce je nutné zkontrolovat stav hadic a armatur. Rozbitá výztuž a netěsnosti mohou vést ke vzniku výbušné směsi;
- Ze stejného důvodu by měla být práce prováděna v dobře větraném prostoru;
- Válce nesou dva lidé na speciálních nosítkách;
- Při prvním náznaku odchylek ve tvaru hořáku se ventil na hořáku uzavře a hrot se vyčistí. Porušení tohoto pravidla může vést ke zpětnému vzplanutí – smíchání acetylenu a kyslíku v hořáku a hadicích s následným výbuchem.
elektřina

- Práce bez roušky a rukavic vyrobených z dielektrické tkaniny je zakázána. Rovněž jsou zakázány všechny druhy elektrických svářečských prací ve vlhkých místnostech;
- Potrubí musí být před zahájením prací zcela vypuštěno;
- Kabely by neměly být vedeny přes kaluže nebo bahno;
- Svářeč by neměl držet uzemněnou konstrukci volnou rukou. Náhodným dotykem držáku holou rukou vyšlete jeho tělem proud o stovkách ampér – s velmi předvídatelnými následky.
Závěr
Bohužel, příběh o technologii svařování může položit pouze teoretický základ, zatímco umění přichází s dlouhou praxí. Jako vždy uvítáme vaše komentáře a komentáře. Hodně štěstí!