Zařízení a zdroje energie pro elektrostruskové svařování a navařování
Proces elektrostruskového svařování má řadu vlastností, které předurčují potřebu vytvořit zařízení, které se výrazně liší od zařízení pro obloukové svařování.
Mezi tyto vlastnosti patří: přítomnost svarové lázně v mezeře mezi okraji, která obsahuje značné množství roztavené strusky a kovu; svislé nebo téměř svislé umístění švů; jednorázové svařování kovu prakticky neomezené tloušťky.
V tomto ohledu zařízení pro elektrostruskové svařování obsahuje zařízení pro nucené udržení svarové lázně v mezeře mezi hranami; mechanismy pro vertikální pohyb svařovací hlavy a dalších systémů podél svařovaných hran; zdroje energie, jejichž vlastnosti a parametry zajišťují stabilitu procesu; mechanismy pro pohyb elektrod podél povrchu svarové lázně pro její rovnoměrné ohřev a v důsledku toho pro dosažení rovnoměrného pronikání hran.
Zařízení pro automatické a poloautomatické elektrostruskové svařování. Elektrostruskové svařování svislých svarů zahrnuje současné provádění následujících operací: ohřev struskové lázně svařovaných hran a přídavného materiálu na teplotu tání; přivádění elektrody a dalšího kovu do mezery mezi hranami; přivádění svařovacího proudu k elektrodě; udržování svarové lázně v mezeře; pohyb zdroje tepla a tvarovacích zařízení při vytváření švu; vratný pohyb zdroje tepla v mezeře pro rovnoměrné tavení hran tlustého kovu atd. Výše uvedené operace se provádějí sadou mechanismů, které tvoří svařovací zařízení. V závislosti na účelu a stupni mechanizace může takové zařízení obsahovat mechanismy schopné vykonávat všechny uvedené funkce (automatické svařování) nebo pouze některé z nich (poloautomatické svařování).
Stejně jako u obloukového svařování se zařízení uvažovaná v této části dělí podle způsobu pohybu na samohybná (kolejnicová a bezkolejná) a zavěšená (obr. 1). Konstrukce svařovacího zařízení závisí také na typu elektrody: pro svařování drátovými a deskovými elektrodami nebo tavnou tryskou. Mnoho prvků zařízení je podobných zařízením stejného účelu v zařízeních pro obloukové svařování.
Hlavy pro elektrostruskové svařování. Hlavy pro elektrostruskové svařování drátovými elektrodami, stejně jako hlavy pro obloukové svařování, obsahují pohon, válečkový mechanismus a další dříve diskutované jednotky. Trysky vedoucí proud se však liší tím, že musí zajistit zavedení elektrody do hluboké mezery mezi hranami a její svislou polohu v mezeře v části svarové lázně. Takové trysky (obr. 2) mohou být umístěny vně mezery mezi hranami (a) nebo v mezeře (b). První uvedené umožňují zmenšit mezeru a v důsledku toho zvýšit produktivitu svařovacího procesu. Se zvětšující se tloušťkou kovu se však zvětšuje prodloužení elektrody a snižuje se přesnost jejího směru. To může vést k neúplnému svaření jedné z hran, deformaci tvaru svaru a propálení jezdců. Proto jsou trysky pro tlustý kov umístěny v mezeře a jsou vybaveny zařízeními 7, která korigují směr drátu.
Pohon systémů podávání drátové elektrody je obvykle vybaven stejnosměrnými motory s nastavitelnou rychlostí. To umožňuje regulovat vodivost struskové lázně, což usnadňuje její ředění a přechod z obloukového procesu do procesu strusky. Počáteční ohřev hran probíhá nejlépe při nízké rychlosti podávání elektrody.
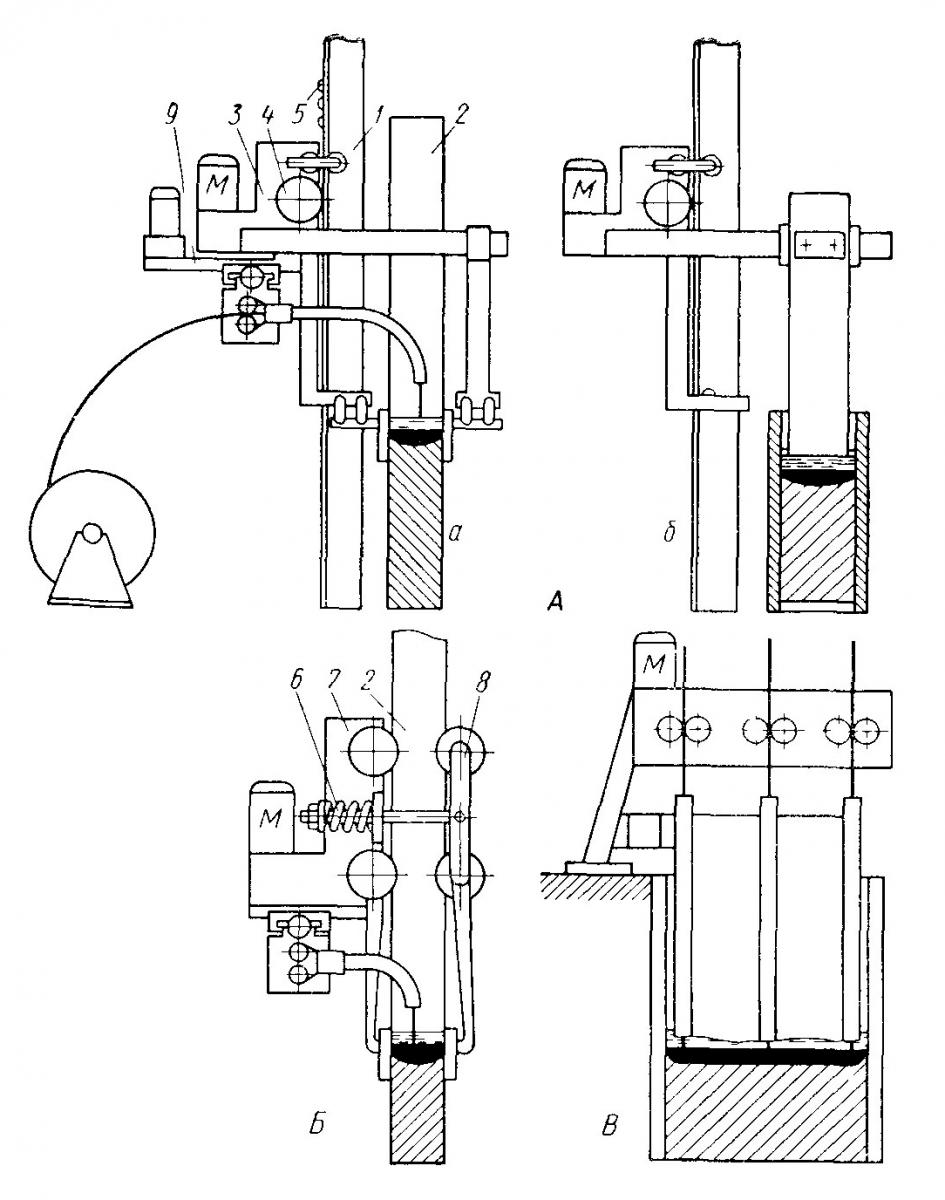
Obr. 1. Zařízení pro elektrostruskové svařování: A – kolejnicové zařízení pro svařování drátovými (a) nebo deskovými (b) elektrodami; B – bezkolejnicové zařízení, B – závěsné zařízení pro svařování s tavnou tryskou
Spolu se zařízeními pro svařování drátovými elektrodami se používají i zařízení pro podávání plechů nebo pásů. Kolejnicové mechanismy pro podávání plechů (viz obr. 1, b) obsahují upínací zařízení pro jednu nebo několik elektrod a podpěru, která se pohybuje po vodítku působením ozubeného hřebene, šroubu nebo jiného pohonu. Upínací zařízení jsou připevněna k podpěře.
Elektrostruskové svařovací stroje mají konstantní rychlost posuvu, nezávislou na napětí oblouku. To je dáno intenzivním procesem samoregulace rychlosti tavení elektrody.
Mechanismy pro vertikální pohyb.
Při svařování v dolní poloze zajišťuje hmotnost stroje potřebné přilnutí předních kolejnic k kolejnici nebo výrobku. Při svařování svislých švů působí hmotnost stroje proti jeho pohybu. Proto jsou elektrostruskové svařovací stroje vybaveny speciálními mechanismy, které je drží ve svislé rovině a pohybují je podél švu rychlostí odpovídající rychlosti tvorby švu. Pojezdové mechanismy musí zajišťovat spolehlivý a rovnoměrný pohyb podél svislé roviny, přesné směrování stroje podél spoje, možnost nastavení rychlosti pohybu za chodu (v závislosti na mezeře mezi hranami), rychlou instalaci na výrobek, bezpečnost provozu atd.
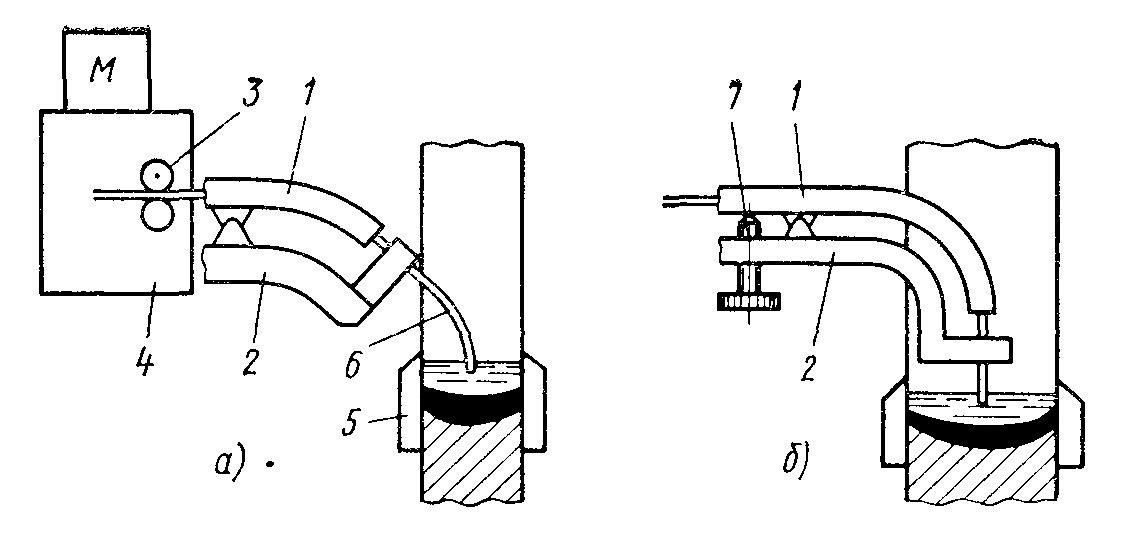
Obr. 2. Trysky pro elektrostruskové svařování svislých švů:
1 — vodicí trubice; 2 — přívod proudu; 3 — podávací válečky; 4 — podávací mechanismus; 5 — tvarovací jezdce; 6 — elektrodový drát; 7 — stavěcí šroubт
V závislosti na způsobu pohybu se podvozek a v důsledku toho i svařovací stroje dělí na kolejnicové (obr. 1, a), pohybující se po kolejnici 1 instalované rovnoběžně se svařovanými hranami 2; bezkolejnicové (obr. 1, b), pohybující se přímo po svařovaném výrobku; kombinované, u které se část stroje pohybuje po kolejnici a druhá, připojená k prvnímu pružnému spojení, se pohybuje po výrobku.
Pojezdy mohou být vybaveny elektrickým pohonem M vertikálního pohybu (automatické svařování) nebo ručním pohonem (poloautomatické svařování). Kolejnicová zařízení mají nejčastěji pevné spojení mezi kolejnicí a pojezdem. Například podvozek 8 podvozku (obr. 1, a) je vybaven hnacím ozubeným kolem 4, které je v záběru s kolejnicovým hřebenem 5. Všechny prvky zařízení jsou namontovány na podvozku 8, včetně hlavice a oscilačního mechanismu 9.
Mezi bezkolejnými mechanismy se rozšířily mechanismy, u kterých je spojení mezi vozíkem a výrobkem dosaženo působením silné pružiny 6 (viz obr. 1), která přitlačuje dva vozíky 7 a 8, umístěné na obou stranách svařovaných plechů, k výrobku, nebo pomocí magnetických přísavek (obr. 3).
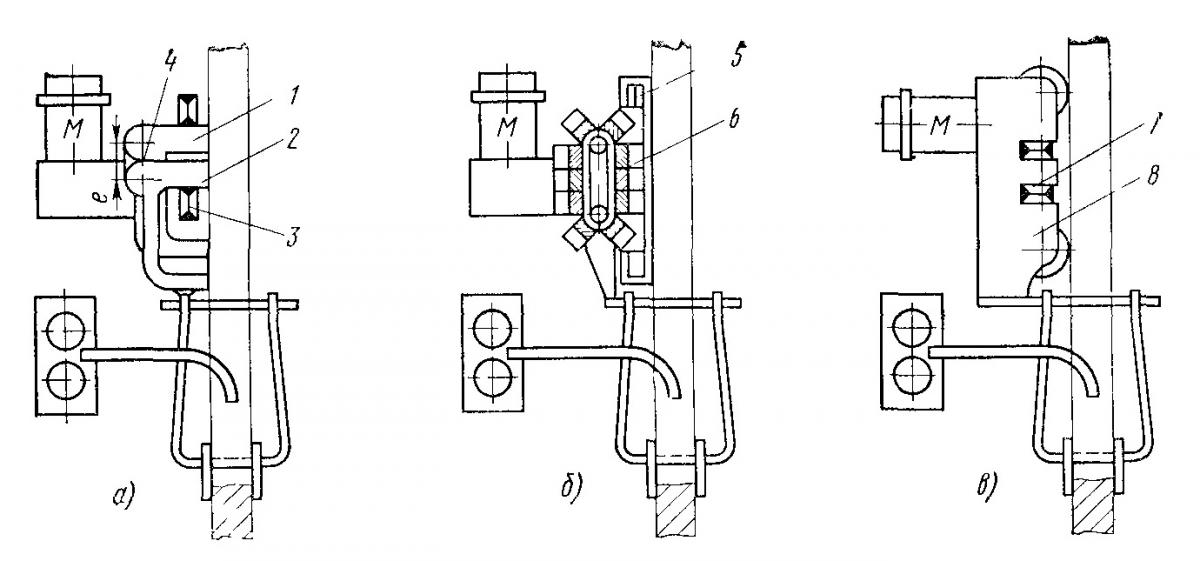
Obr. 3. Magnetické mechanismy vertikálního pohybu
Magnetické krokové mechanismy (obr. 3, a) obsahují dva balancery – magnetické obvody 1 a 2, vzájemně propojené excentrem 4, při jehož otáčení se magnety střídavě pohybují ve směru svařování. Během jedné otáčky se pohybují oba balancery a celý mechanismus se posune o hodnotu dvojnásobné excentricity e. Magnetický tok v systému je vytvářen cívkou 8.
Pojezdové mechanismy s magnetickým upnutím (obr. 3, c) jsou vozík 8 s pohonem M, na kterém je umístěn výkonný elektromagnet 7, vytvářející sílu potřebnou k udržení zařízení ve svislé rovině. Mechanismus se vyznačuje velkou hmotností a extrémně vysokou citlivostí na změny mezery mezi magnetem a výrobkem. Někdy jsou pojezdové válečky namontovány v pólech magnetu tak, aby uzavíraly magnetický tok k výrobku. Vzhledem k malé kontaktní ploše mezi válečky a povrchem výrobku vyvíjejí takové mechanismy relativně malou adhezní sílu. Magneticko-dráhové mechanismy (obr. 3, b) jsou drženy a pohybovány pomocí kolejnicových bot 5, zmagnetizovaných společnou cívkou XNUMX, pevně připevněnou k tělesu vozíku.
Obecnou nevýhodou uvedených magnetických mechanismů je relativně malá tažná síla, zejména při svařování tenkých kovů (v důsledku magnetické saturace), citlivost na překážky a nedostatečná bezpečnost provozu. Porovnání různých typů vertikálních posuvných mechanismů, včetně lanových a řetězových, nám umožňuje dát přednost posuvným mechanismům s pružinovou spojkou a s oboustranným uspořádáním vozíků a přidržovacích jezdců. Ty zajišťují spolehlivé kopírování tupého svaru a spolehlivé udržení zařízení ve svislé rovině.
Rychlost vertikálního pohybu není nezávislým prvkem svařovacího režimu, ale závisí na ploše průřezu elektrody, její rychlosti posuvu a ploše průřezu mezery mezi hranami. Vzhledem k tomu, že během svařovacího procesu jsou možné změny mezery mezi hranami, změny rychlosti posuvu a další rušení, požadovaná rychlost vertikálního pohybu se obnovuje ručním nebo automatickým nastavením frekvence otáčení pohonu.
Ruční regulace nezaručuje vysokou kvalitu svarového spoje, i když pomalý nárůst odchylek svařovacího režimu umožňuje svářeči zasahovat do procesu. Automatická regulace je komplikována skutečností, že neexistují jednoduché a spolehlivé metody pro stanovení hladiny kovové lázně vzhledem k okraji posuvníku, protože je pokryt vrstvou roztavené strusky. Regulace hladiny kovové lázně elektrickými parametry svařovacího režimu (Uсв, Iсв) nenašla praktické uplatnění kvůli nízké závislosti těchto parametrů na poloze lázně.
Pro získání přímých informací o poloze kovové lázně lze použít diferenciální termočlánky 1, připájené do jezdce 2 (obr. 4, a) a tvořící dva proti sobě zapojené páry: konstantan – měď a měď – konstantan. Jeden spoj se nachází nad požadovanou úrovní kovové lázně, druhý pod ní. Výsledné elektromotorické napětí je úměrné teplotnímu rozdílu v bodech spojení a je nulové, když se hladina kovové lázně nachází mezi pájecími body termočlánků. Kolísání hladiny narušuje rovnováhu elektromotorického napětí a vysílá signál přes řídicí jednotky CU do akčního členu pro zvýšení nebo snížení rychlosti pohybu. Regulátory tohoto typu jsou citlivé na intenzitu chlazení jezdce, vzdálenost mezi elektrodou a jezdcem a tloušťku struskové kůry.
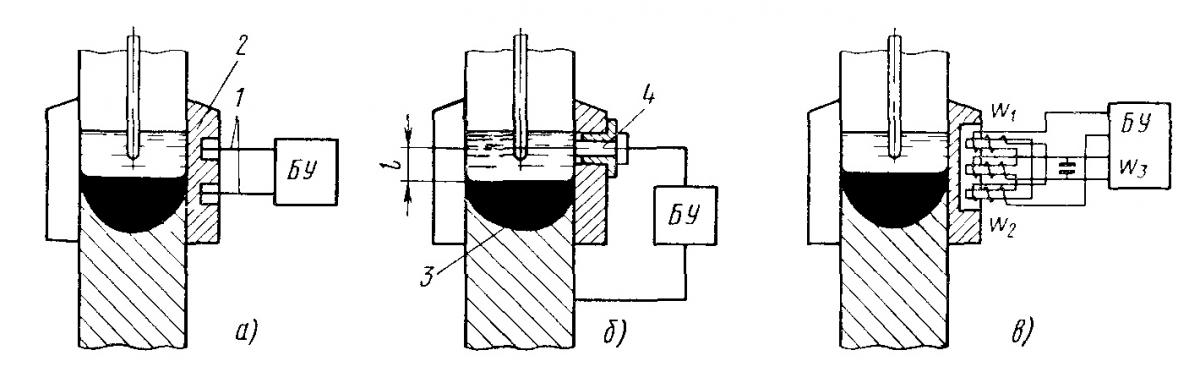
Obr. 4. Schémata provozu senzorů pro regulaci hladiny kovové lázně
Používají se systémy, ve kterých je před jeden z posuvníků umístěna nádoba s emitorem (například izotop kobaltu Co60) a na druhém, protilehlém posuvníku je umístěna čítací trubice (záznamník). Snímač pracuje na základě rozdílu absorpčních koeficientů γ-záření roztavenou struskou a kovem. Regulátory tohoto typu jsou však poměrně složité a vyžadují speciální bezpečnostní opatření. Jsou známé regulátory, které jsou založeny na změně magnetické vodivosti zahřátého kovu při dosažení Curieova bodu, kterou vnímá magnetický senzor zabudovaný v posuvníku.
Nejrozšířenější systém je založen na měření úbytku napětí v roztavené strusce mezi sondou 4 a kovovou lázní 8 (obr. 4, b). Sonda je napájena speciálním transformátorem. Úbytek napětí ve strusce je úměrný vzdálenosti l a slouží jako signál pro akční člen. Při malé vzdálenosti mezi sondou a kovovou lázní je úbytek napětí na sondě nevýznamný, což způsobí pohyb zařízení směrem nahoru. S rostoucím úbytkem napětí se rychlost zařízení bude snižovat, až se zastaví.
Velmi účinný systém je založen na odporu kovové a struskové lázně vůči vířivým proudům indukovaným vinutími w1 a w2 (obr. 4, c). Vinutí jsou zvolena tak, aby vytvářela opačné, stejně velké toky ve střední tyči. Při posunu polohy hladiny kovové lázně je rovnost narušena, v důsledku čehož se ve vinutí w3 indukuje elektromotorická síla, která je signálem pro akční člen.
Mechanismy pro vratný pohyb (oscilaci) elektrod po tloušťce svařovaného kovu. Slouží k zajištění rovnoměrného tavení hran. Používají se mechanismy s konstantní rychlostí pohybu elektrody v drážce a s jejím dorazem u jezdců a mechanismy s rovnoměrně se měnící rychlostí pohybu elektrody (například podél sinusoidy). První (obr. 1, poz. 9) obsahují zpravidla šroubový nebo jiný pohon a koncové spínače, které v každé polovině cyklu obracejí hnací elektromotor.
Mechanismy s proměnnou rychlostí kmitání elektrody (minimální u posuvníků a maximální ve střední části mezery) mohou pohybovat celou svařovací hlavou nebo pouze tryskou s elektrodou. U mechanismů prvního typu je hlavním aktuátorem klikový mechanismus s nastavitelnou délkou klikového ramene a ojnice. To umožňuje měnit kmitání elektrody a umístění krajních bodů vzhledem k výrobku. U mechanismů s pohyblivou tryskou je kmitání drátu dosaženo jeho ohýbáním, rovněž působením klikového mechanismu, což ovlivňuje přívod proudu do trysky.
Mechanismy s konstantní rychlostí pohybu se používají hlavně v těžkých zařízeních pro svařování silných kovů s velkou amplitudou kmitání elektrody. Mechanismy s proměnnou rychlostí se používají v lehkých zařízeních pro svařování kovů relativně malé tloušťky.
Tvářecí jezdce. Jízdce slouží k udržení strusky a kovové lázně, dokud ta neztvrdne. Jsou to měděné destičky chlazené vodou, které se pohybují podél výrobku při vytváření svaru. V některých případech, například při svařování hliníku, se používají jezdce z grafitu a dokonce i železa.
Velikost a konfigurace jezdců (obr. 5) závisí na typech svarů, stavu hran, kvalitě montáže a tepelném obsahu svarové lázně. Při svařování tenkých kovů a při dobré kvalitě spoje se používají tuhé jezdce (a, e, g). Pokud jsou hrany zkosené nebo jedna hrana přesahuje druhou, jsou vhodnější flexibilní jezdce: kloubové (b), kompozitní (g) nebo vroubkované (8), kde je na každou hranu nezávislý tlak. K dispozici jsou 4 jezdce pro rohové (d) a překrývající se svary nebo pro vytvoření nanesené vrstvy (z, i).
Při obloukovém svařování svislých švů s nuceným tvarováním, stejně jako při elektrostruskovém svařování aktivních kovů, mohou být posuvné prvky vybaveny zařízeními pro ochranu proti plynu.
Plyn pro ochranu svařovací lázně je přiváděn horní hranou šoupátka. Proud plynu, eliminující sání vzduchu, je zajištěn volbou optimálního směru proudu plynu nebo použitím plynových čoček.
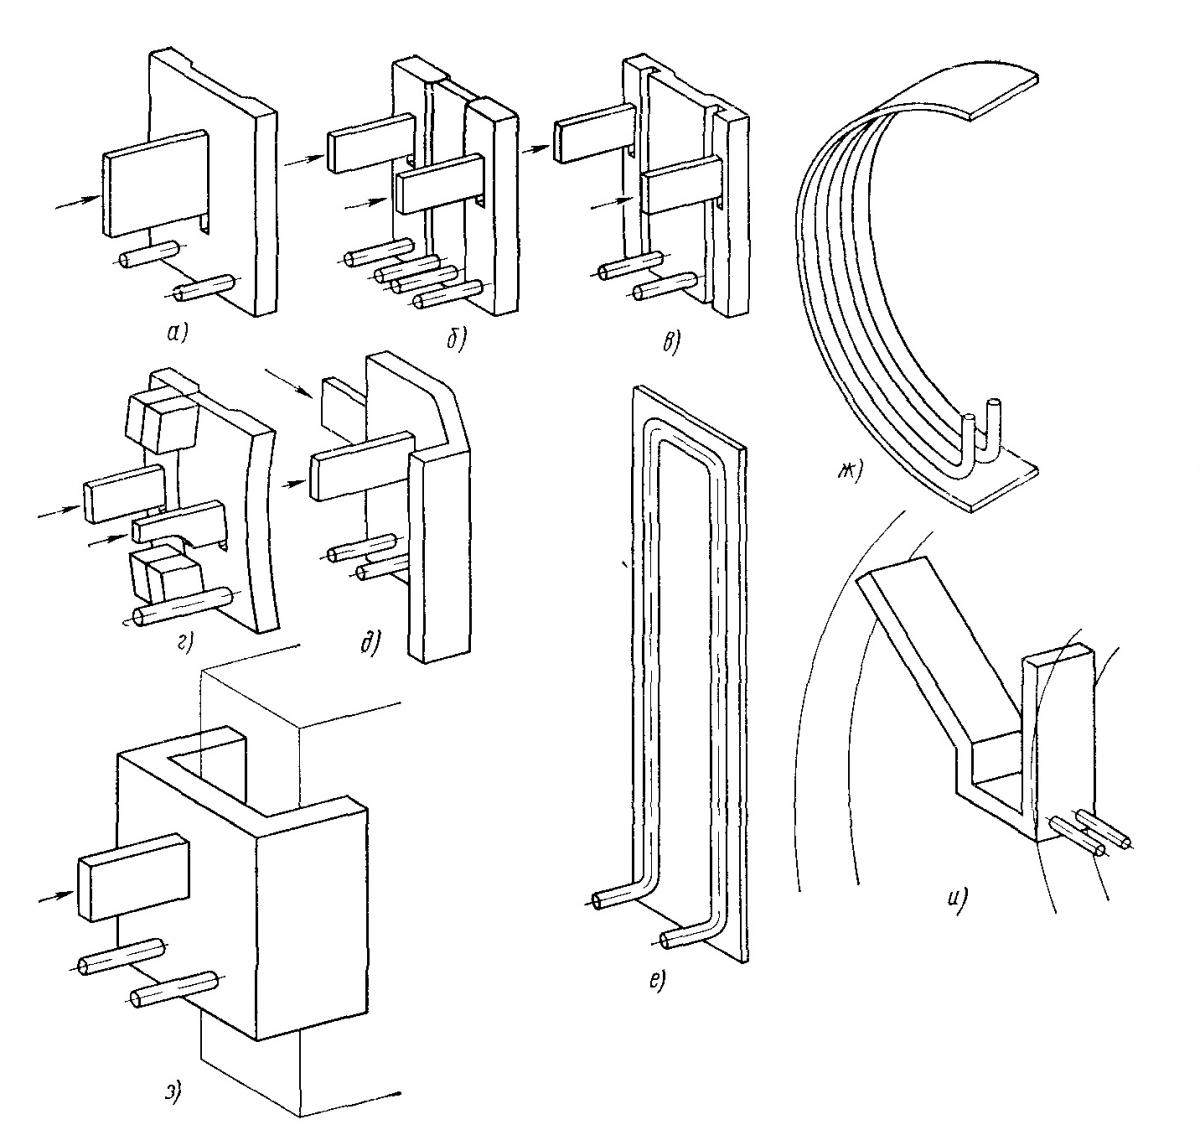
Obr. 5. Pohyblivá a stacionární tvářecí zařízení pro elektrostruskové svařování
Výběr typu elektrostruskového svařovacího přístroje. Elektrostruskové svařovací přístroje se liší způsobem pohybu, počtem a typem elektrod a maximální tloušťkou svařovaného kovu. Kolejnicové přístroje mají řadu výhod, protože umožňují obejít se bez speciálních zařízení pro výstup přístroje na konci švu, vytvářet instalace, ve kterých je kolejnice, a tedy i přístroj, připevněna k nosné konstrukci bez ohledu na výrobek (což je zvláště důležité při svařování kruhových švů), vytvářet co největší počet kombinací jednotek při svařování různých švů a výrobků. V závislosti na tloušťce kovu se používají jedno-, dvou- a tříelektrodové přístroje.
Při svařování kovů o tloušťce do 100 mm se obejdete bez řady složitých mechanismů typických pro univerzální těžké stroje. Vzhledem k tomu, že nejdelší švy vznikají při svařování kovů relativně malé tloušťky (do 100 mm), je vhodné pro svařování takových výrobků používat bezkolejné stroje, které se pohybují přímo podél výrobku a během svařování jej kopírují. V tomto případě je možné svařovat švy téměř libovolné délky.
Svařovací zařízení s tavnou tryskou obsahuje pouze mechanismus pro podávání elektrod 1 a zařízení pro přívod proudu do trysky (obr. 6). Je vybaveno otočným prvkem 2 pro jeho upevnění na svařovaném výrobku. Kromě toho zařízení obsahuje proudový přívod 8, ovládací panel 4 a cívky s drátem.
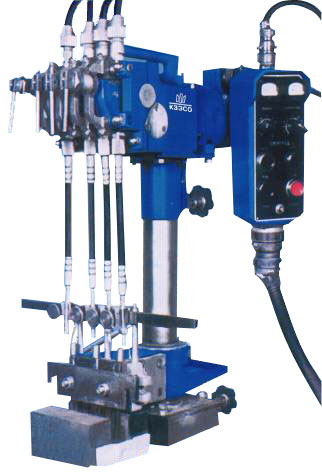
Obr. 6. Zařízení A-1304 pro elektrostruskové svařování s tavnou tryskou
Podávací mechanismus umožňuje podávání jednoho až čtyř drátů kanály tavné trysky. Pro přesnou instalaci trysky vzhledem k mezeře mezi okraji poskytuje svorka 2 zařízení pět stupňů volnosti. Svorka je od zařízení elektricky izolována.
Zařízení lze zavěsit nad svařovaný výrobek nebo upevnit na konzoli či portálovou stacionární instalaci.